 pl

Przewodnik po tworniku silnika prądu stałego: laminowanie, uzwojenia i wybór zespołu rdzenia
Linia przekształtników napędza trzy motoreduktory prądu stałego 24 V z magnesami trwałymi i prędkość 1800 obr./min. Po około 4500 godzinach pracy jedna z jednostek zaczyna wyraźnie iskrzyć na skrzynce szczotek i traci około 6% swojej prędkości obrotowej pod tym samym obciążeniem. Uzwojenia w teście są czyste. Usterka leży w tworniku: rowkowany komutator, stos wirników poruszający się od czasu przebudowy z mimośrodem o kilka setnych milimetra, a szczotki pokrywają zaledwie 60% ich powierzchni czołowej.
Najpierw wniosek: twornik to obrotowy zespół uzwojenia, który przenosi prąd, odcina strumień pola i wytwarza moment obrotowy. Komutator i szczotki utrzymują prąd płynący we właściwym kierunku, gdy wirnik się obraca. W maszynie prądu stałego te części są oceniane łącznie, a nie pojedynczo. Stos laminatów utrzymywany w ciasnych granicach zadziorów i koncentryczności jest niewiele wart, jeśli komutator jest nieokrągły, a doskonały komutator nie jest w stanie uratować stosu pełnego zwarć międzylaminarnych.
Poniżej znajduje się praktyczny pogląd na stronę twornika silnika prądu stałego: obwód magnetyczny, uzwojenie, granicę komutacji i sposób faktycznego zakupu rdzenia, od laminowania próbek po dostawę seryjną.
Jak twornik wytwarza moment obrotowy i gdzie gryzie komutacja
Dwie zależności wyjaśniają większość pomiarów laboratoryjnych na szczotkowym silniku prądu stałego i obie wskazują bezpośrednio na twornik.
- Moment obrotowy: T ≈ k · Φ · Ia, strumień pola pomnożony przez prąd twornika.
- Tylne pole elektromagnetyczne: E ≈ k · Φ · ω, które rośnie wraz z prędkością i ustala prąd roboczy przy danym napięciu zasilania.
- Aktualna ścieżka: zasilanie, szczotka, segment komutatora, cewka twornika, szczotka powrotna.
- komutacja: komutator odwraca prąd cewki, gdy każda cewka przechodzi przez neutralny magnes, więc prąd cewki zmienia się, nawet jeśli zasilanie jest DC.
- Reakcja twornika: własna siła magnetomotoryczna twornika przechyla i osłabia główne pole oraz przesuwa oś neutralną. Przy dużym natężeniu prądu objawia się to jako iskrzenie na tylnej krawędzi szczotki i niewielka utrata momentu obrotowego na amper.
Obwód magnetyczny
Laminaty wirnika i stojana są ułożone w stosy z nieorientowanej stali elektrotechnicznej, zwykle o grubości 0,35 mm lub 0,50 mm. Cieńszy miernik ogranicza straty spowodowane prądami wirowymi, ale obniża współczynnik układania i podnosi koszt na kilogram, więc rzadko jest to bezpłatna poprawa.
Uzwojenie
Wypełnienie miedziane, średnica drutu i długość zwoju końcowego ustalają stratę I²R. Klasa izolacji F lub H określa, jaki margines termiczny można wykorzystać, zanim uzwojenie stanie się częścią ograniczającą.
Dojazd
Gatunek szczotki, nacisk sprężyny, mimośród komutatora i głębokość podcięcia decydują o iskrzeniu. Bicie powyżej około 0,02 mm zwykle objawia się hałasem szczotek na długo przed tym, zanim objawia się awarią, dlatego też powyższą usterkę można było wykryć po 4500 godzinach, a nie po 500.
Napięcie twornika lub kontrola pola: Zdecyduj przed zakupem
Zakres prędkości jest decyzją kontrolną, ale ogranicza konstrukcję twornika. Sterowanie napięciem twornika, stosowane poniżej prędkości podstawowej, zapewnia mniej więcej stały moment obrotowy i szeroki zakres regulacji — typowy wybór w przypadku przenośników, rolek podających i osi pozycjonowania. Osłabienie pola, stosowane powyżej prędkości podstawowej, zapewnia mniej więcej stałą moc, ale margines komutacji spada wraz ze spadkiem strumienia, a zasilanie pola musi pozostać stabilne pod obciążeniem.
Napędy PWM o częstotliwości 20 kHz i wyższej utrzymują tętnienie prądu i związane z nim dodatkowe nagrzewanie twornika na niskim poziomie; poniżej sprawdź straty szczotek i rdzenia przy rzeczywistej częstotliwości nośnej, zamiast zakładać, że numer arkusza danych jest prawidłowy. Silników z uzwojeniem szeregowym nie można osłabiać polem w ten sam sposób, ponieważ pole i twornik korzystają z tego samego prądu. Używaj napędów szeregowych lub kontroli oporu i zaakceptuj fakt, że regulacja prędkości będzie łagodniejsza.
Trzy sposoby budowy stosu rotorów i ile każdy z nich kosztuje
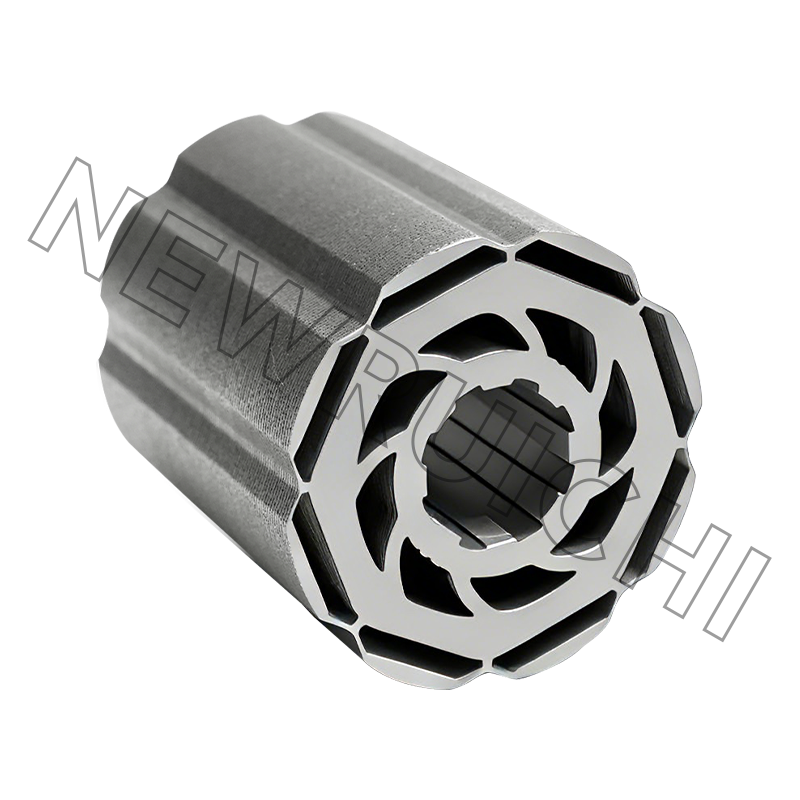
Kompromis nie jest abstrakcyjny. Połączony stos pozwala zaoszczędzić pieniądze na oprzyrządowanie, ale nacięcia tworzą lokalne nasycenie i kontakt metal-metal. Klejenie stosu utrzymuje powłokę izolacyjną w stanie nienaruszonym i zwykle pozwala na pomiar najniższych strat w rdzeniu, przy cenie osprzętu i czasie utwardzania. Stosy spawane znajdują się pomiędzy nimi i są wybierane, gdy integralność mechaniczna długiego stosu ma znaczenie większe niż kilka watów. Tam, gdzie decydującym czynnikiem jest geometria zamka, zachowanie splecione rdzenie laminowane w zespołach precyzyjnych warto przejrzeć przed zamrożeniem rysunku.
Jeśli projekt jest nadal otwarty, zakup laminatów wirnika i stojana do rysunku to najszybszy sposób porównania kompilacji stosów przed podjęciem decyzji o matrycy.
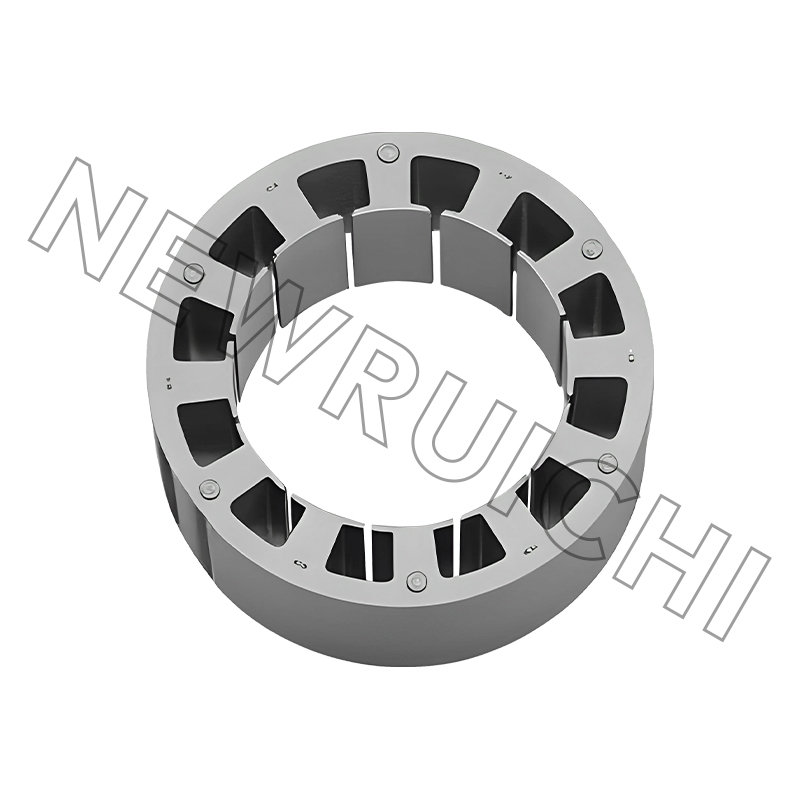
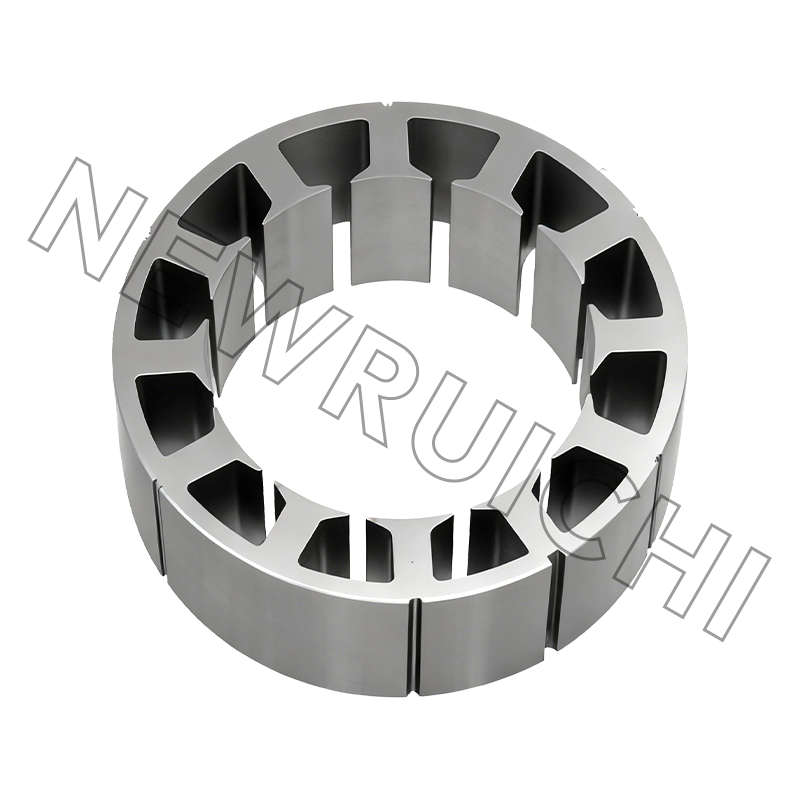
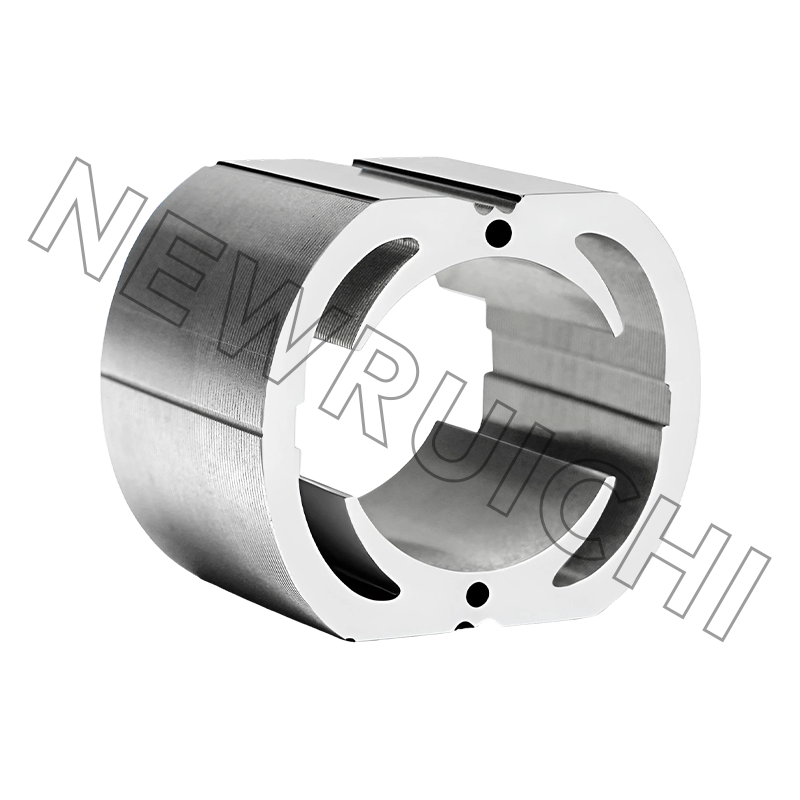
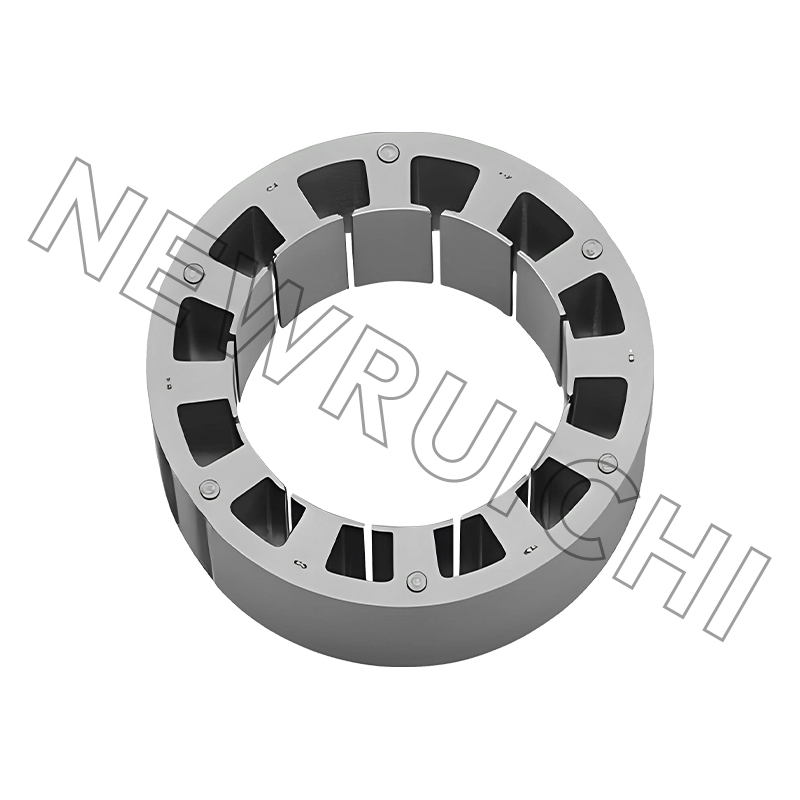 Laminowanie stojana i wirnika silnika prądu stałego Niestandardowe laminowanie stojana i wirnika ułatwia porównywanie stosów na etapie projektowania przed zastosowaniem narzędzi, pomagając ocenić straty magnetyczne i dopasowanie zespołu. Zobacz produkt →
Straty, których nie znajdziesz w arkuszu danych
Arkusz danych podaje jedną wartość wydajności w jednym punkcie pracy. Podział mechanizmów strat decyduje o tym, czy twornik nagrzewa się przy połowie obciążenia, czy też przegrzewa się przy 80% mocy znamionowej.
Orientacyjny podział w małym szczotkowanym silniku prądu stałego przy obciążeniu znamionowym; rzeczywiste przesunięcie udziałów w zależności od gęstości strumienia, prędkości i klasy szczotki.
Straty w miedzi skalują się z kwadratem prądu, więc 10% przeciążenie dodaje około 21% więcej ciepła w uzwojeniu. Dlatego przy prądzie podanym na etykiecie rzadko zdarzają się awarie szczotek i uzwojeń. Straty w rdzeniu są ustalane na podstawie gęstości strumienia, grubości stali i liczby zwarć międzywarstwowych, co oznacza, że stos z porysowaną powłoką nagrzewa się nawet przy braku obciążenia — przydatna metoda diagnostyczna, gdy zmontowany silnik jest gorący na biegu jałowym.
Gdzie szczotkowane armatury DC wciąż wygrywają
Brushed DC nie wszędzie jest dziedzictwem. Sprawdza się tam, gdzie połączenie dwuprzewodowe, wysoki moment rozruchowy i tani napęd przeważają nad okresową konserwacją szczotek.
Orientacyjny podział typowego zapotrzebowania na szczotkowaną armaturę prądu stałego, a nie badanie rynku.
Każdy segment inaczej obciąża armaturę. Urządzenia pomocnicze w samochodach eliminują cykle termiczne i wibracje, jednostki medyczne i mobilne eliminują hałas akustyczny i stabilność warstwy komutatora, a elektronarzędzia eliminują prąd szczytowy. Stos, który pasuje do jednego, rzadko pasuje do wszystkich trzech bez zmian w gatunku stali lub metodzie budowy.
Kupowanie rdzenia: tolerancje, testy i ryzyko, które ponosisz
| Charakterystyczne | Typowy wymóg | Dlaczego to ma znaczenie |
|---|---|---|
| Wysokość zadziorów do laminowania | 0,05 mm lub mniej; 0,03 mm przy ciasnych stosach | Zadziory powodują krótkie sąsiednie warstwy i zwiększają straty w rdzeniu |
| Średnica zewnętrzna wirnika i średnica wału | Na rysunek, zwykle ± 0,05 mm | Ustawia szczelinę powietrzną i dopasowanie wału; mimośrodowość objawia się wibracjami |
| Długość stosu | Zwykle ±0,2 mm | Zmienia stałą strumienia i momentu obrotowego z jednostki na jednostkę |
| Współczynnik układania | 0,95 do 0,98 w zależności od wersji | Niższy współczynnik oznacza więcej miedzi przy tym samym momencie obrotowym |
| Izolacja międzywarstwowa | Brak widocznych uszkodzeń powłoki | Porysowana powłoka powoduje powstawanie zwarć i lokalnych gorących punktów |
| Kąt pochylenia | Na rysunek, zwykle jedno gniazdo | Nieprawidłowe pochylenie zwiększa moment obrotowy i słyszalny hałas |
| Bicie komutatora po montażu | 0,02 mm lub więcej | Bezpośrednio kontroluje iskrzenie i żywotność szczotek |
Miejsce faktycznej akumulacji ryzyka zakupu znajduje się powyżej rysunku. Większość sporów, które widzimy, wynika z pięciu niepowodzeń:
- Gatunek stali zastępujący tańszy gatunek nieorientowany o wyższych stratach.
- Odpryski spawalnicze lub odpryski, które powodują spłaszczenie stosu i zwarcie laminatów.
- Uszkodzenia powłoki w wyniku przenoszenia materiałów luzem przed związaniem stosu.
- Materiał dostarczany w stanie niewyżarzonym, który eliminuje straty rdzenia bez zmiany ani jednego wymiaru.
- Partie zmieszane w jednym stosie, widoczne jako rozproszenie między jednostkami w bieżącym losowaniu.
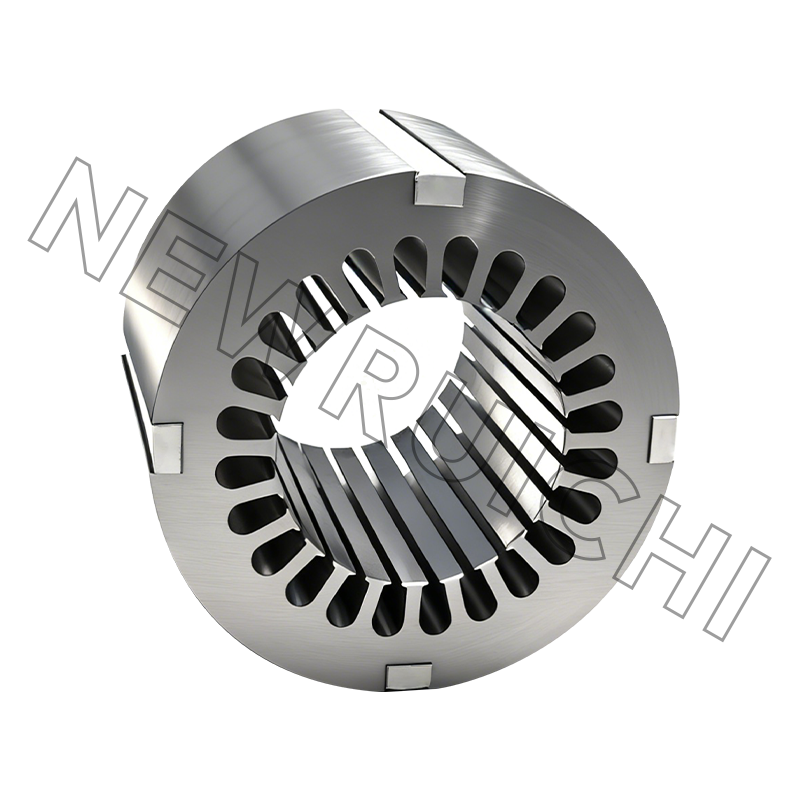
W przypadku programów masowych zakup gotowego stosu zamiast luźnych arkuszy przenosi to ryzyko na dostawcę i eliminuje różnice w długości stosu z linii montażowej.
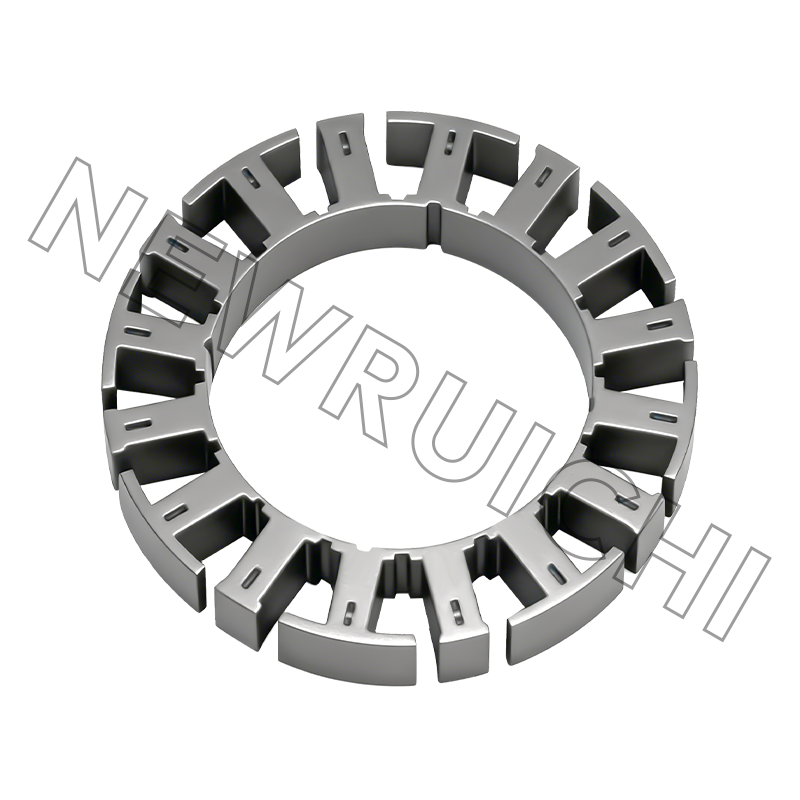
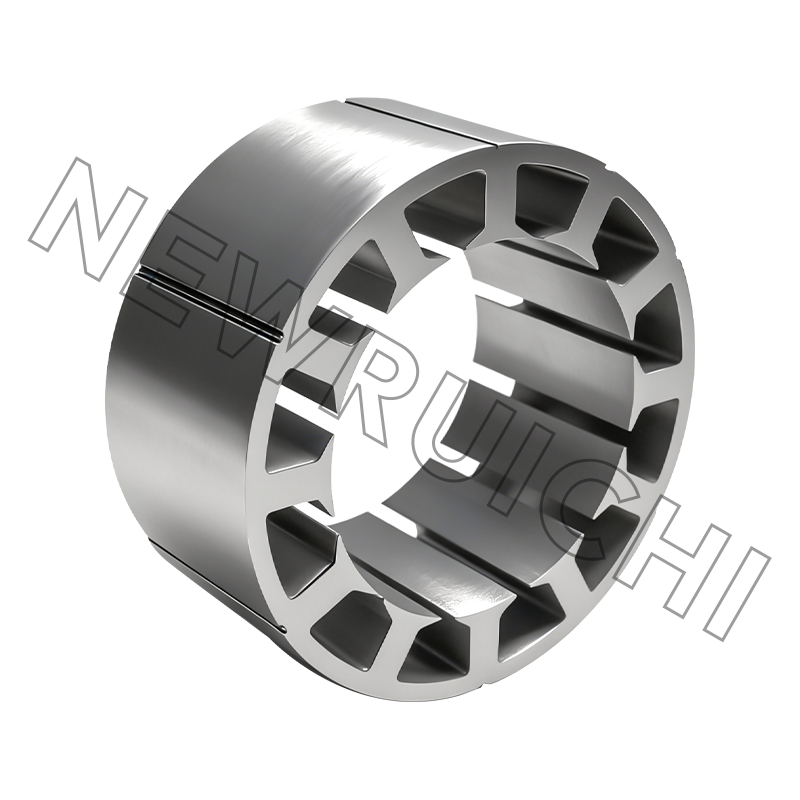
 Zespoły stojana i rdzenia wirnika silnika prądu stałego Gotowe zespoły rdzenia laminowanego odpowiadają programom silników wielkogabarytowych, przenosząc ryzyko związane z układaniem stosów na dostawcę i zmniejszając wahania długości stosu na linii montażowej. Zobacz produkt →
Od próbki do serii: sekwencja, która się utrzymuje
1. Przegląd rysunku i stali.
Przed cięciem jakiegokolwiek materiału należy potwierdzić grubość, gatunek, masę powłoki i budowę stosu.
2. Próbki wycinane laserowo.
Kilkaset sztuk, bez użycia narzędzi, dostarczonych w trakcie realizacji projektu.
3. Próba stosu i wiązania.
Zmierz uzyskany współczynnik układania i długość stosu względem rysunku.
4. Dopasowanie, wirowanie i próba termiczna.
Szczelina powietrzna, bicie, wzrost temperatury przy obciążeniu znamionowym i zachowanie szczotek na komutatorze.
5. Oprzyrządowanie objętościowe.
Tłocznik lub partia laserowa, w zależności od ilości i ryzyka zmiany.
6. Pierwszy artykuł i dokumentacja.
Raport wymiarowy, certyfikaty materiałowe i PPAP w przypadku programu motoryzacyjnego.
Próbki wycięte laserem umożliwiają również przetestowanie zmiany gatunku stali przed wykonaniem matrycy. Gatunek o grubości 0,35 mm, który mierzy mniejsze straty w rdzeniu, może, ale nie musi, uzasadniać dodatkowy koszt za kilogram, a próba stosu daje odpowiedź na to pytanie w ciągu tygodnia, a nie kwartału.
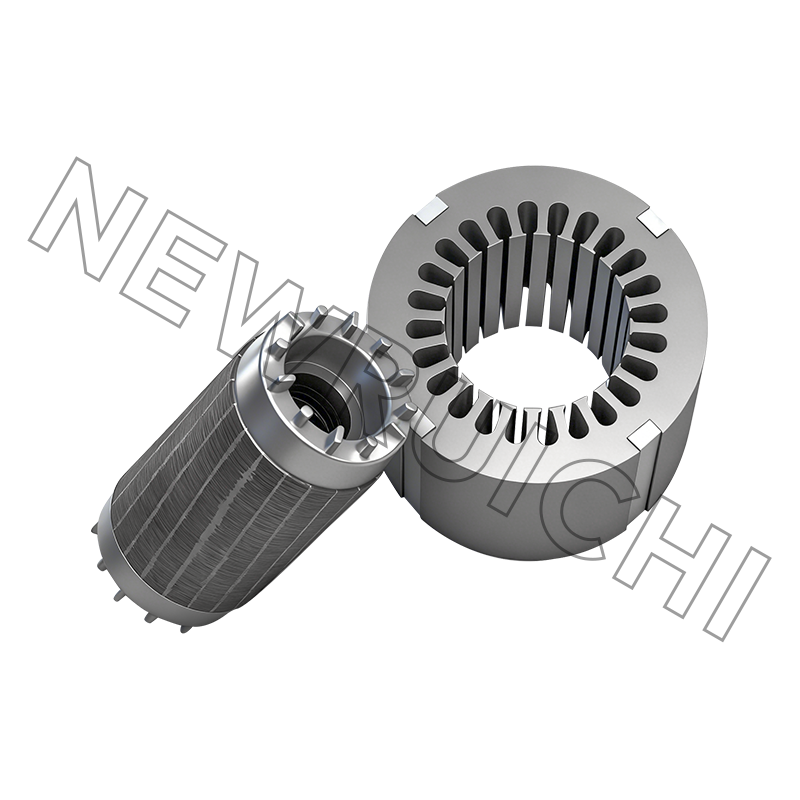
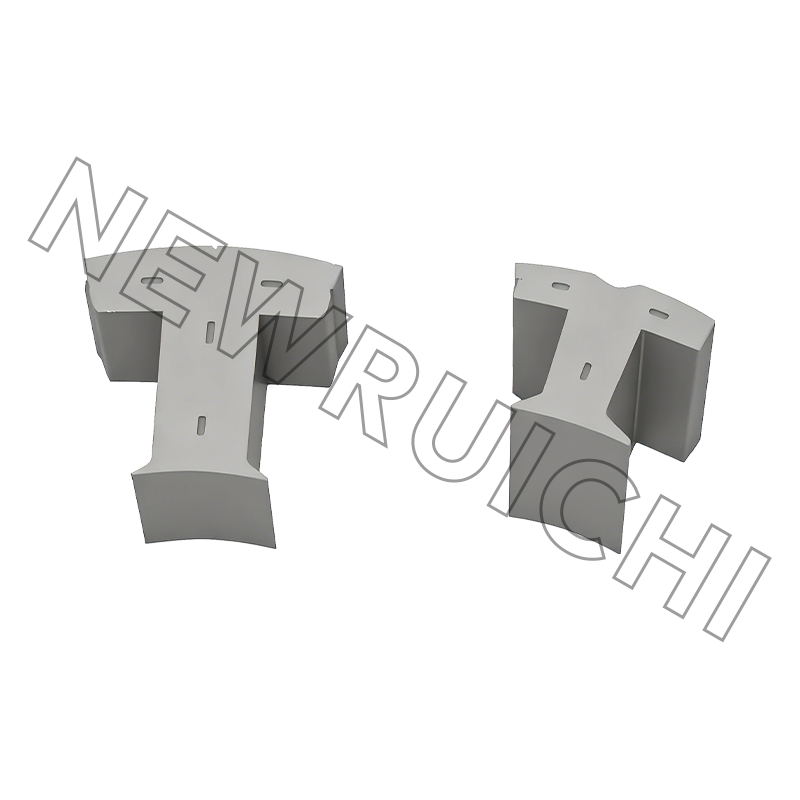
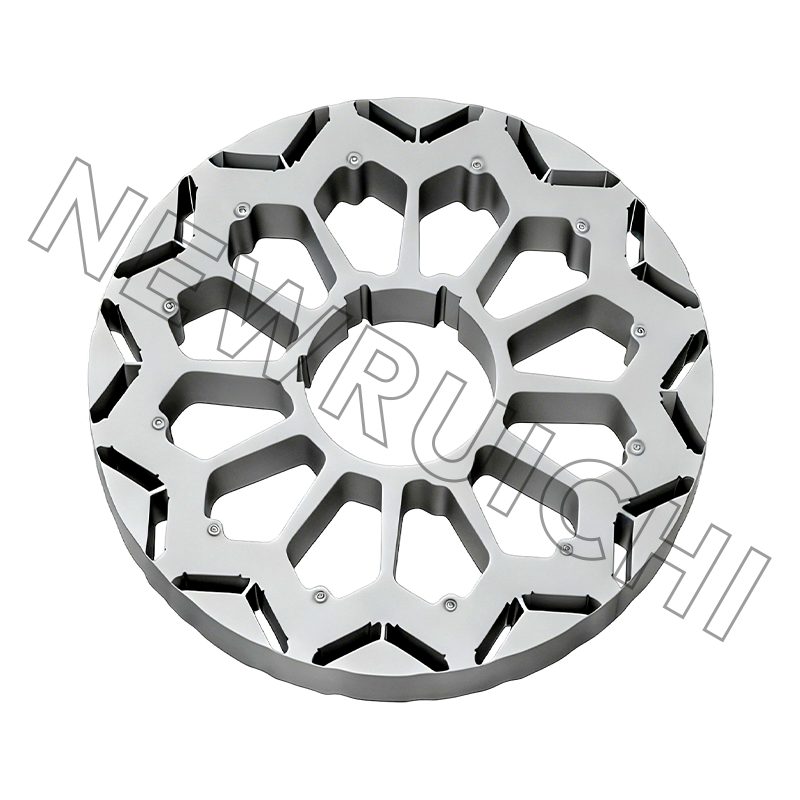
 Próbki laminowania stojana i wirnika wycinane laserowo Niestandardowe próbki laminacji wycinane laserowo umożliwiają wczesną kontrolę projektu silnika i próby stali przed zatwierdzeniem matrycy i produkcją seryjną. Zobacz produkt →
Po etapie próbki, proces laminowania i produkcji rdzenia — cięcie wzdłużne stali, tłoczenie lub cięcie laserowe, wyżarzanie, jeśli jest to określone, układanie w stosy za pomocą zamka, klejenia lub spawu oraz kontrola końcowa — to miejsce, w którym wygrywa się lub traci terminy dostaw. Warto przejść ten przepływ z dostawcą raz, przed złożeniem pierwszego zamówienia, a nie po.
Uwagi dotyczące konserwacji i zgodności
- Sprawdzaj szczotki po połowie oczekiwanego okresu zużycia, a nie po uszkodzeniu.
- Jednolity film komutatora w kolorze czekolady jest zdrowy; niejednolity film wskazuje na zanieczyszczenie lub złą jakość pędzla.
- Zachowaj nacisk sprężyny zgodny ze specyfikacją. Niskie ciśnienie glazuruje komutator, wysokie szybko zużywa szczotki.
- Oczyścić rozpuszczalnikiem zgodnym z izolacją uzwojeń; pył węglowy przewodzi.
- Przechowuj ułożone żyły w suchym i owiniętym opakowaniu, ponieważ rdza międzywarstwowa zachowuje się dokładnie tak, jak zwarcie elektryczne.
Jeśli chodzi o zgodność, rdzenie silników do programów motoryzacyjnych generalnie podlegają systemowi jakości IATF 16949, ogólne rdzenie przemysłowe – ISO 9001, a spawane ramy i podstawy – ISO 3834, z zarządzaniem środowiskowym zgodnym z ISO 14001. Certyfikaty te mają mniejsze znaczenie niż papier, a bardziej jako powód, dla którego raporty pierwszego artykułu, certyfikaty materiałowe i powiadomienia o zmianach docierają bez ścigania.
Nic z tego nie powoduje, że armatura jest skomplikowana. To sprawia, że jest specyficzny: gatunek stali, konstrukcja stosu, granica zadziorów, bicie komutatora. Rozwiąż te cztery kwestie, a problem iskrzenia trwający 4500 godzin przestanie być tajemnicą.
Twój adres e-mail nie zostanie opublikowany. Pola oznaczone * są wymagane.

 Email: [email protected]
[email protected]
[email protected]
 Telefon/telefon:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Prawa autorskie © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Producenci rdzeni stojanów i wirników
